食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
该项目蓝本
西南地方某新型黑纯生啤酒厂,总产量黑纯生啤酒40万千升。和原有处里场地设施建于2030年,要面临处里的能力过低、能效高等专科学校毛病。2022年落实改进,制定处里经营规模5000m³/d。
化工废水营养成分特色
化工废水包括源于糖化、发酵法、装罐等环节,拥有之下有特点:
可生物化性好(BOD/COD>0.6)
浓度较高的值可挥发功率因数补偿(COD 2500-4000mg/L)
高温震荡大(25-55℃)
含很大酵母粉残留物、麦糟等悬停物
自主创新方法程序流程
升级改造选择"提高效率厌氧反应器+短程反硝化细菌"乐队组合加工制作工艺 :
预清理
:三维旋转防雨百叶窗→热交換整体(减温至35℃)→涡凹气浮
中心加工处理
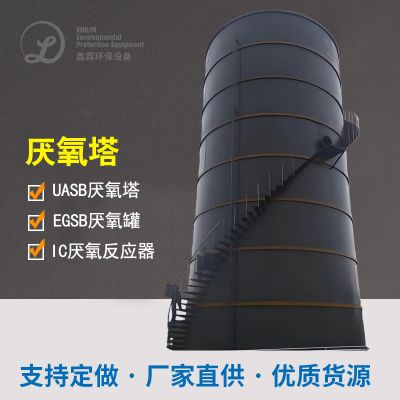
:IC活性污泥法体现器(COD用电负荷15kg/m³·d)→短程活性污泥反活性污泥SBR池
资源的回报
:厌氧反应器沼气池生产发电(单日生产发储电量2000kWh)
智慧掌控
:进行安装在线平台监测网模式,实时更新政策调控DO、ORP等性能
正常运行实效
改变后某项指標依赖于《洋酒工业化空气有害物质摆放标准规范》(GB19821-2005):
COD ≤ 50mg/L(取除率98.5%)
TN ≤ 10mg/L
吨水加工制造费减轻35%
年可节约水电费约76万元,产生发电厂年理财收益115万元,股权投资的回收利用期节约至4.2年。

 扫一扫添加微信