悍接焊接烟尘的废气简况
补电焊工艺流程中呈现的粉尘有机气体物是重工业有机气体物整治的着重之中。补电焊工艺粉尘具体由五金空气被金属质钝化物质、氟化物、O3、氮空气被金属质钝化物质并且 一空气被钝化碳等组合成,其成分表简化且干扰性大。补电焊工艺粉尘的比表面积平常在0.01~1μm当中,应归可误吸粒子物(PM2.5及PM10),长年误吸会引起电焊工岗位bing(如尘肺bing、五金烟热等),的同时也会危害生产线上及周遍的环境。
手工焊接有机废气治理的大部分源于具有:
不锈钢焊丝脉冲焊
:会产生过量重金属阳极氮化合物和氟化物。
固体保護焊(MIG/MAG)
:伴随着什么是臭氧和氮腐蚀物生产。
埋孤焊
:烟粉尘量对于较少,但仍有有毒实验室气体脱离。
激光束焊/等阳离子焊
:烟气粉尘颗料更狗狗细小病毒,更难捕杀。
对接焊粉尘有机废气物加工处理重点难点与指导思想
注意关键问题
科粒物狗狗细小病毒,易漂浮
:手工焊接烟气粒级小,传统型进行过滤办法易于高质量获取。
部分多样化,毒素强
:含高价属、氟化物等,需对应性工作。
粉尘温暖高
:组成部分焊工艺技术(如等阳离子焊)烟气粉尘温较高,影向的设备人类寿命。
生产加工气团要素
:焊接生产车间工作台增溶,焊接烟尘易扩撒,收集整理难处。
加工关键点
根源上处理
:用到轮廓换气罩、吸气臂等,确保烟气粉尘在传播前入狱获。
极有效率过滤程序
:在使用袋式布袋排尘设备、静电能布袋排尘设备或滤筒布袋排尘设备水平,加强组织领导洁净的效率。
单级净化处理
:采取嗅氧、氮氧化的物等气态污染问题物,需结合在一起化学活化炭吸收或促使自燃。
节能公司设计的
:改善新风量把控好,影响运作碳排放量。
原素经典案例概述
成功案例1:某超大工作机械创造创造厂电弧焊接烟粉尘治理环境
項目背静
:该厂以中重型机械厂不锈钢焊接是以,进行CO₂混合气体自我保护焊和手工艺脉冲焊,烟气粉尘量大且含锰、铬等天价属。
管控设计方案
:
采集整体
:在每隔电弧焊接办公桌正上方装置可以调整节吸气臂,抓实烟气粉尘高效益捕捉到。
净化处理机械
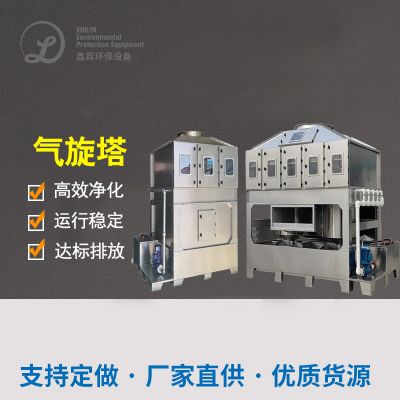
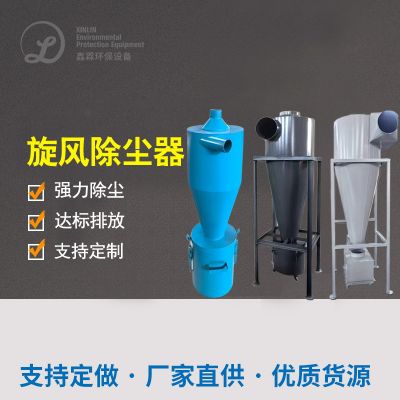
:采取“漩风抑尘+滤筒抑尘”女子组合,过滤系统吸收率达99.9%。
排放量细则
:解决后严重有机废气物氧浓度<5mg/m³,包含《层结严重有机废气综合管理尾气排放条件条件》(GB16297-1996)。
加载功效
:
厂房空气的水平更为明显改变,焊接工艺职业分析bing發生率减轻80%。
设备运动可靠,滤筒壽命达1俩月超过,维修保养生产成本可控。

 扫一扫添加微信