案例库一:江苏省上海某石油天然气所有厂 VOCs 的废气治理 項目
项目流程情况
山东沈阳某炼油厂热厂基本制造石油化工环氧树脂、相转移催化剂油等服务,总产量能 30 万立方米。在制造的时候中,症状釜进料、相转移催化剂水蒸气蒸馏回收公司、贮罐心脏跳动阀等步骤会产生很大易易蒸发性无机质物(VOCs),基本组分为苯、甲苯、二甲苯、非二氧化氮总烃等,无机废气物具质量氧化还原电位高(3000-5000mg/m³)、风口尺寸大(50000m³/h)、易然易爆的共同点。根据《易易蒸发性无机质物产生标淮》(DB32/4041-2021)的实现,是时间规范公司企业 VOCs 产生质量氧化还原电位≤60mg/m³,厂界无进行产生≤2.0mg/m³,而该厂以往的灵活性炭纤维物理离心分离系统因长年使用物理离心分离质量变低,使得产生超支,遭受环保健康处分风险点,且味道扰邻事情重点突出,紧缺晋级改建。
投资项目气体成分主要来源
- 反应釜废气:聚合反应过程中未完全反应的溶剂(苯系物)随尾气排放;
- 蒸馏废气:溶剂蒸馏回收时,高温下低沸点 VOCs 挥发;
- 储罐呼吸气:溶剂储罐因温度变化产生的 “小呼吸” 排放,以及卸料时的 “大呼吸” 排放;
- 装车废气:槽车装卸溶剂时的无组织挥发。
补救具体流程具体流程
- 预处理系统:
- 对各废气排放点进行密闭收集,反应釜、蒸馏塔采用管道直连,储罐呼吸阀连接氮封 + 冷凝回收装置,减少无组织排放;
- 废气先经冷凝机组(-10℃)预冷,回收 70% 以上的高浓度溶剂(液态回用于生产),降低后续处理负荷。
- 核心处理系统:
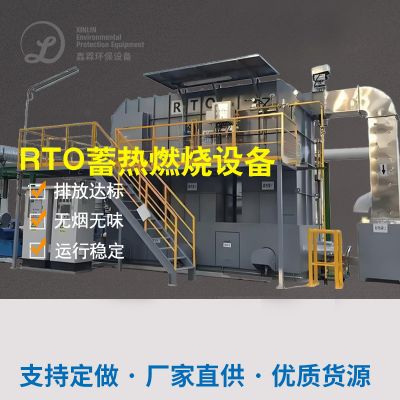
- 采用 “蓄热式热力氧化炉(RTO)”,预处理后的废气(浓度降至 800-1000mg/m³)通过风机送入 RTO 燃烧室,在 780℃高温下氧化分解为 CO₂和 H₂O,净化效率≥99%;
- RTO 配备陶瓷蓄热体,热回收效率达 95%,降低能耗(仅启动时需补充少量天然气)。
- 后处理系统:
- 氧化后的高温尾气经换热器降温后排放,同时设置在线监测仪(VOCs、温度、压力),数据实时上传环保平台。
终极特效
- 排放达标:经第三方检测,VOCs 排放浓度稳定在 20-30mg/m³,低于地方标准 60mg/m³,非甲烷总烃去除率 99.2%;
- 资源回收:年回收溶剂约 2000 吨,直接经济效益超 800 万元;
- 环境改善:厂界异味值从原有的 2000(无量纲)降至 20 以下,周边居民投诉归零;
- 节能降耗:RTO 系统运行能耗较传统焚烧炉降低 60%,年节约天然气约 50 万立方米。
例二:浙江省西安某石油化工石油化公厂耐酸碱烟粉尘 + VOCs 相混补救好项目
項目底色
江苏深圳某医药化工环保厂以结合化学化学原料药侧重于,生产的全过程中设及耐酸碱发生反应、可挥发稀释剂浸提等生产工序,工业废水排卸首要为呈酸碱性工业废水排卸(HCl、氢氧化钾雾)、酸碱性工业废水排卸(NH₃)及 VOCs(甲醇、二氯甲烷气态),具备成分表复杂的、结垢性强、油漆味臭味的作用。原处置装置为一种碱洗塔,仅能避开组成部分呈酸碱性气态,VOCs 和氯气无集体排卸可怕,出现厂界 NH₃质量浓度过高(规范≤1.5mg/m³,试验 2.8mg/m³),且装备通风管道因结垢一直外泄,出现安全防护风险。
该项目烟粉尘情况由来
- 酸性废气:盐酸、硫酸投料及反应过程中挥发的 HCl、SO₃气体;
- 碱性废气:氨解反应、调节 pH 值时过量的 NH₃挥发;
- VOCs:有机溶剂(甲醇、二氯甲烷)在萃取、离心、干燥环节的挥发。
治理加工制作工艺 步骤
- 分质收集系统:
- 酸性废气、碱性废气、VOCs 废气分管道收集,避免酸碱中和产生结晶堵塞管道;
- 高浓度 VOCs 废气(如离心干燥废气)先经冷凝回收,低浓度废气汇入主处理系统。
- 多级处理系统:
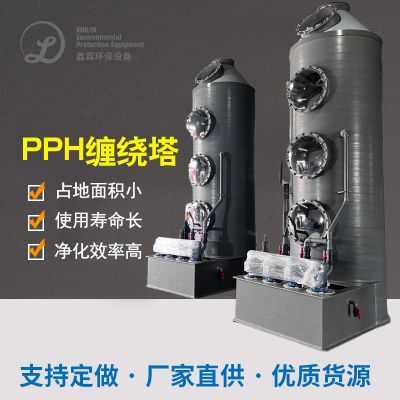
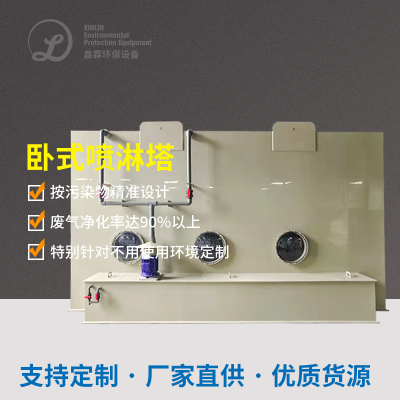
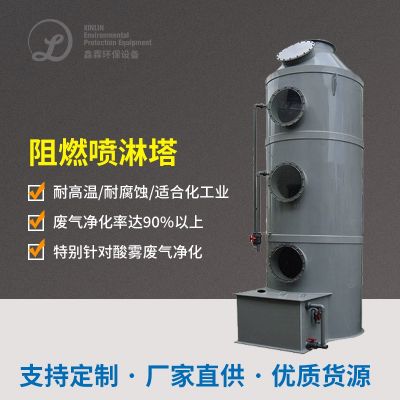
- 一级碱洗塔:处理酸性废气,采用 NaOH 溶液喷淋,去除 HCl、硫酸雾,效率≥95%;
- 二级酸洗塔:处理碱性废气,采用稀硫酸喷淋,去除 NH₃,效率≥90%;
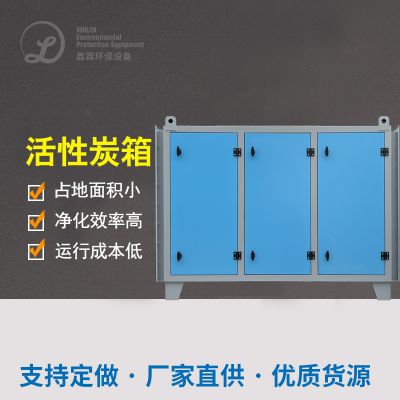
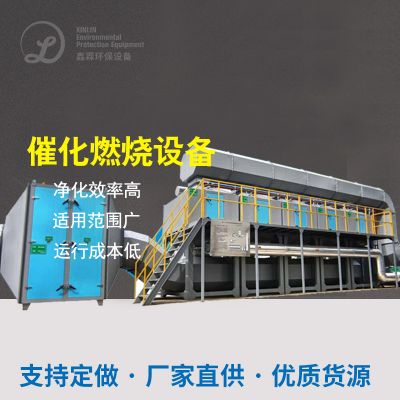
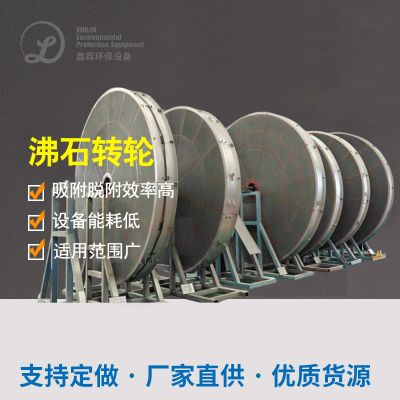
- 三级活性炭吸附 + 催化燃烧(CO):酸碱中和后的废气经除雾器干燥,进入活性炭吸附箱(蜂窝状活性炭,碘值≥800mg/g),吸附 VOCs 后达标排放;当活性炭饱和时,切换至另一套吸附箱,饱和活性炭通过 180℃热风脱附,脱附废气进入 CO 炉(250℃催化氧化),分解为 CO₂和 H₂O,总净化效率≥98%。
- 防腐措施:
- 塔体采用 PP+HFRP 复合材质,管道内衬聚四氟乙烯,喷淋泵叶轮使用陶瓷材料,解决腐蚀问题。
之后体验
- 多污染物去除:HCl、硫酸雾排放浓度<5mg/m³(标准≤30mg/m³),NH₃<1.0mg/m³(标准≤15mg/m³),VOCs<15mg/m³(标准≤50mg/m³),全部达标;
- 设备稳定:防腐改造后,管道泄漏频率从每月 3 次降至每年 1 次,维护成本下降 70%;
- 异味控制:厂界异味强度从 4 级(明显异味)降至 1 级(极弱异味),周边居民满意度提升。
鑫霖环保三:河北河南某硫酸钾肥化制造厂厂化学需氧量烟粉尘进行处理项目流程
大型项目背景图案
辽宁新乡市某化学肥料热厂生产量磷酸二氢钾 50 万吨级,在磷酸二氢钾提炼、造粒及氨水化工储罐卸料整个过程中,丰富 NH₃烟粉尘无组织机构摆放,引致生产车间周边地区氢氧化钠盐浓度不合格(厂界准则≤1.5mg/m³,测评较高达 5.2mg/m³),不光结垢的设备,还对土地农物和村民卫生引起会影响。日本节能环保部管理条件企业公司责令源头治理,确保安全氨摆放能够满足《臭鸡蛋气味造成的废水摆放准则》(GB14554-93)。
活动有机废气治理含量从何而来
- 尿素造粒塔:高温造粒时,未冷凝的 NH₃随水蒸气挥发;
- 氨水储罐:卸料时储罐压力波动,导致 NH₃气体溢出;
- 反应釜尾气:尿素合成反应中过量的 NH₃未完全回收。
处置新工艺操作流程
- 密闭收集 + 负压引风:
- 对造粒塔顶部排气口、氨水储罐呼吸阀、反应釜尾气口安装集气罩并密闭,通过风机形成负压(-500Pa),将废气引入处理系统。
- 酸洗吸收 + 循环利用:
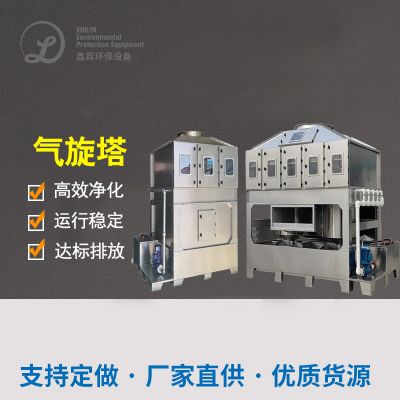
- 采用 “填料式酸洗塔”,吸收剂为 20% 稀硫酸溶液,NH₃与硫酸反应生成硫酸铵((NH₄)₂SO₄):
2NHa^+Ha^SOa^→(NHa^)a^SOa^
- 塔内设置鲍尔环填料,增大气液接触面积,吸收效率≥98%;
- 生成的硫酸铵溶液浓度达 30% 时,泵入蒸发结晶装置,干燥后作为化肥副产品出售。
- 尾气处理:
- 酸洗塔尾气经除雾器去除雾滴后,接入活性炭吸附装置,进一步去除微量氨气,确保达标排放。
进而效果好
- 氨去除率:系统运行后,NH₃排放浓度<0.5mg/m³,远低于厂界标准 1.5mg/m³,总去除效率 99.2%;
- 资源回收:年回收硫酸铵约 800 吨,创造产值 120 万元,实现 “以废治废”;
- 环境效益:厂区周边氨气异味完全消除,设备腐蚀情况显著改善,管道使用寿命延长 3 年以上。

 扫一扫添加微信