白酒厂洗瓶废水怎么处理方法|白酒厂洗瓶废水处理案例
业务时代背景
兰州某大型烧酒厂已有洗瓶废水处里处里程度问题,逐渐产值提高,已有系統超功率因数补偿执行,留水水质监测变化大。该厂影响对共有处里设施设备开展改建持续,设计方案处里经营规模为150m³/d。
废气成份及原因
该厂大部分出产酱香型老酒,洗瓶污废水 存在低于特征:
出售瓶百分比高,约占80%,以至于废水处理方法生产物溶液浓度较高
使用的热碱洗瓶工艺技术,污废水 室内温度较高(约40℃)
带有硅酸无机化合物洗涤用品剂物质
明显地表水评价指标:COD 1200-2000mg/L,BOD5 600-1000mg/L,SS 300-600mg/L,温差35-45℃,pH 8-10。
加工技艺流程步骤
改革建设项目适用"减温预补救+强化木纹地板生化模式+三级考试补救"工艺技术自驾线路:
冷去塔
:将电镀废水温度因素降下来35℃以内
采和池
:添加磷酸调节器pH至7-
初沉池
:清除重质悬停物
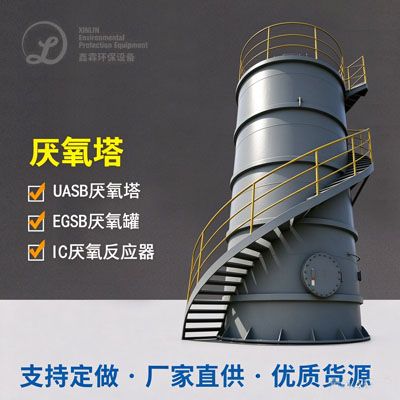
UASB反映器
:高效率活性污泥处置,COD删去率相当于60%及以上
CASS不良反应池
:的周期巡环抗逆性活性污泥法法,好氧治疗
仟维转盘滤过
:带替一般砂滤,征占小效果高
分光光度计消毒剂
:无再次环保问题的清洁消毒策略
拆除市政工程积极主动借助改变构建物,将原曝气池池拆除为CASS池,节约使用资金约30%。
不可能疗效
进行创新后软件系统办理结果正相关发展,有水出COD稳固在80mg/L如下,BOD5≤20mg/L,SS≤30mg/L,达成会直接排放条件条件。程序运营用电量减低25%,工业化工废水总产值可以减少40%,年程序运营材料费避免浪费约16万元。该例为同样的纯粮酒厂化工废水办理进行创新出示了很好规范化。

 扫一扫添加微信